단조 휠이란 무엇인가? 정의, 공정, 구매 가이드
단조 휠은 극한의 압력 하에서 고체 6061-T6 알루미늄 빌렛으로부터 성형되어, 주조 휠이 따라올 수 없는 치밀한 입자 구조를 생성합니다. 이 가이드는 단조 휠이 무엇인지, 어떻게 제조되는지, 주조 휠과 어떻게 다른지, 그리고 수입업자가 주문하기 전에 무엇을 확인해야 하는지 설명합니다.
2026/11/11
독서량: 1
News Details
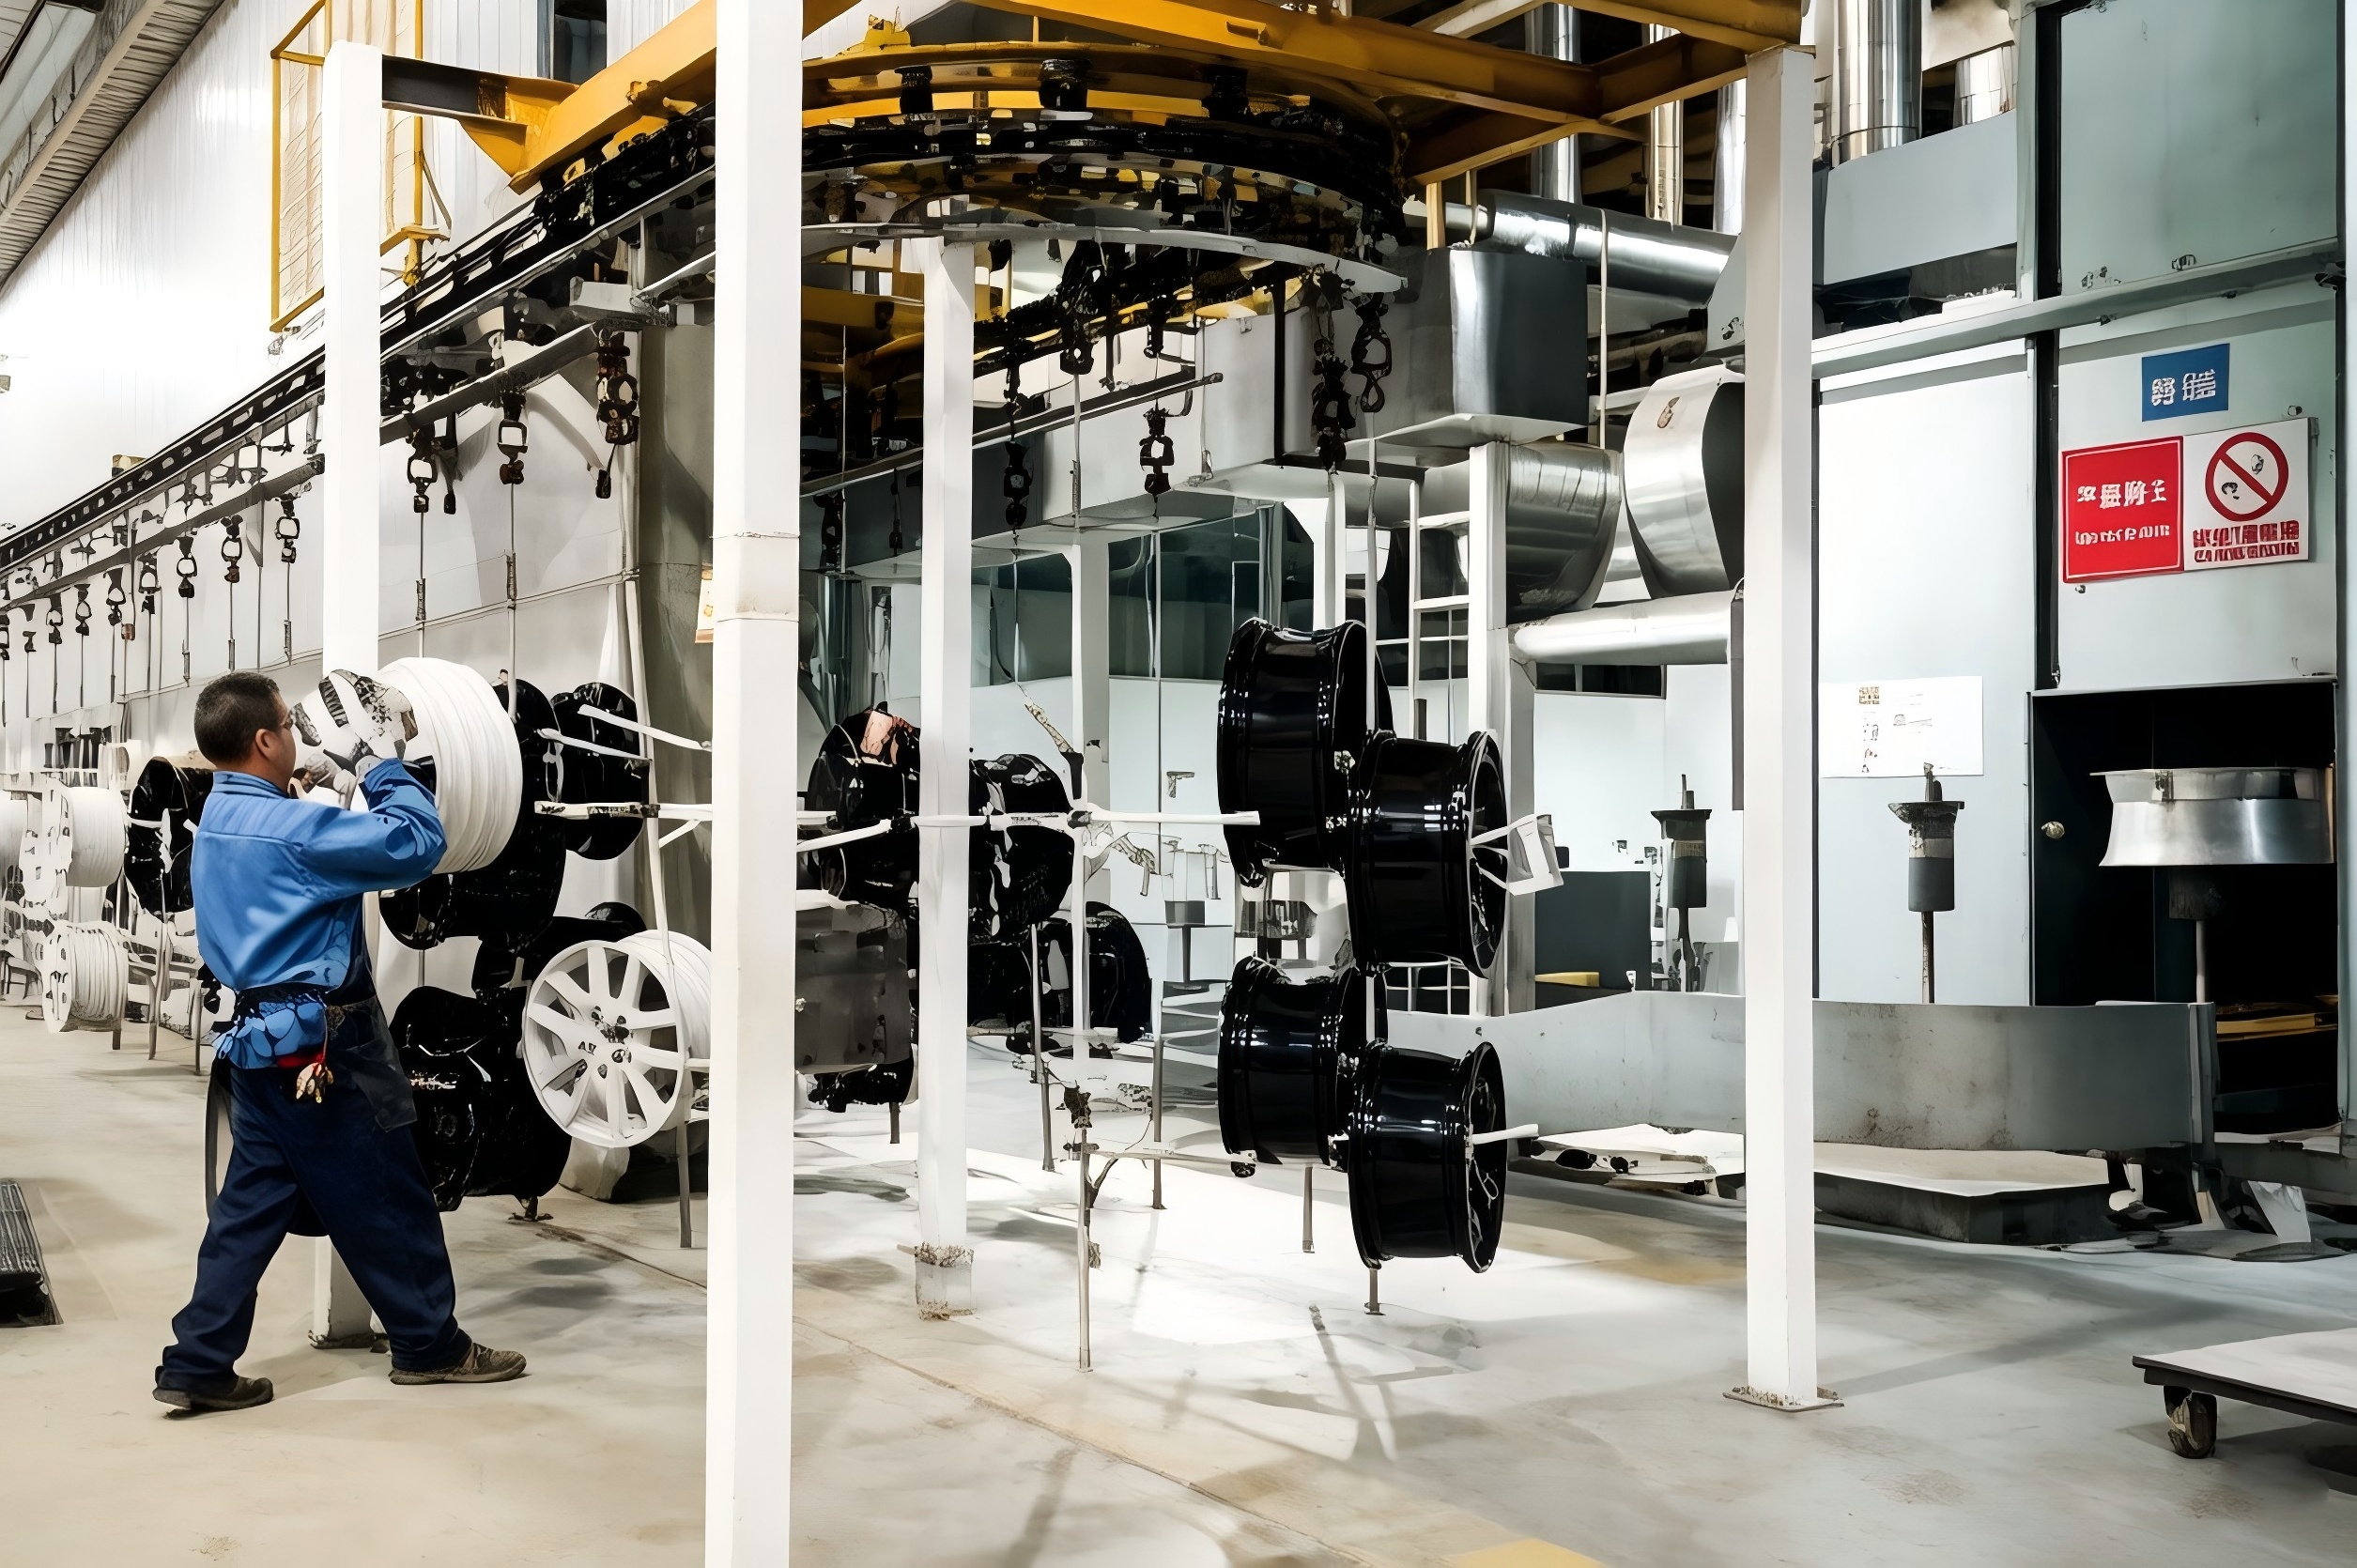
단조 휠(단조 림이라고도 함)은 액체 금속을 금형에 주조하는 대신, 알루미늄 합금의 단일 고체 블록(빌렛)으로부터 형상을 만들어낸 휠입니다. 유압 프레스가 가열된 빌렛을 엄청난 힘으로 압축하여 금속이 흐르도록 하여, 내부 조직이 연속적으로 유지되며 휠의 형상을 따르게 됩니다. 그 후 단조 블랭크는 열처리, CNC 가공을 거쳐 완전한 휠로 마무리됩니다. 일반적인 산업 사용에서는 "단조 휠", "단조 림", "단조 알루미늄 휠", "단조 합금 휠"이 모두 동일한 제조 방법과 그에 따른 휠을 의미합니다.
따라서 "단조"라는 의미는 재질이 아닌 공정에 관한 것입니다. 대부분의 단조 휠은 고품질 주조 휠에 사용되는 것과 동일한 계열의 알루미늄 합금으로 만들어집니다; 이들과 구별되는 점은 금속이 압력 하에서 고체 상태로 형성되어 재질의 내부 구조를 변화시킨다는 것이며, 이러한 차이가 바로 구매자가 실제로 지불하는 대가입니다.
단조 휠은 어떻게 만들어지는가: 빌렛에서 완성된 림까지
각 공장마다 라인 배치가 다르지만, 단조 휠 공정은 일반적으로 다음과 같은 순서를 따릅니다:
- 빌렛 준비. 생산은 6061 알루미늄 합금의 고체 실린더에서 시작하여, 길이에 맞게 절단하고 라인에 투입하기 전에 검사합니다.
- 가열 및 프레스 단조. 빌렛을 합금이 녹지 않고 흐를 수 있는 온도로 가열한 후, 단조 프레스에서 압축하여 금속이 다이를 채우고 입자 구조가 휠의 기하학적 형상과 일치하도록 합니다.
- 열처리(T6 템퍼). 단조 블랭크를 용체화 열처리하고 인공 시효 처리하여 T6 상태로 만들고, 이 합금이 가진 강도를 고정시킵니다.
- CNC 가공. 스포크 면, 배럴, 장착면, 볼트 패턴, 센터 보어 및 옵셋은 CNC 선반과 머시닝 센터에서 최종 치수로 가공됩니다.
- 마무리. 휠은 고객의 사양에 따라 페인트, 파우더 코트, 브러시드, 폴리시드 또는 도금과 같은 표면 처리가 적용됩니다.
- 검사 및 시험. 완성된 휠은 포장 전에 치수 검사, 런아웃 및 밸런스 검사, 표준화된 안전 시험을 거칩니다.
Wheelman에서는 툴링 전에 설계 단계부터 공학적 검토가 시작됩니다: 모든 설계는 FEA(유한 요소 해석)를 거치며, 새로운 프로그램은 OEM 분야에서 사용되는 PPAP 프로토콜에 따라 검증됩니다. 즉, 장착 및 구조에 관한 문제는 생산 라인에서 발견되는 것이 아니라 설계 단계에서 해결됩니다.
단조 휠 vs. 주조 휠: 공정이 금속을 어떻게 변화시키는가
단조와 주조의 실질적인 차이는 금속의 내부 구조가 어떻게 형성되는지에 달려 있습니다. 주조의 경우 용융 알루미늄이 금형을 채우고 자연스럽게 냉각되므로, 작은 기공과 수축 기공이 남을 수 있으며 입자 구조가 무작위입니다. 단조의 경우 고체 빌렛이 압축되므로 입자가 조밀하게 유지되고 휠의 형상을 따라 배열됩니다.
| 구분 | 주조 휠 | 단조 휠 |
| 시작 재료 | 금형에 부어지는 용융 알루미늄 | 고압으로 압축되는 고체 알루미늄 빌렛 |
| 입자 구조 | 용융물이 냉각되면서 자유롭게 형성 | 연속적이며 휠 형상에 맞춰 배열 |
| 내부 기공 | 가스 기공이나 수축 기공이 발생할 수 있음 | 주조 기공이 없는 조밀한 구조 |
| 강도 대비 중량비 | 양호함 | 더 높음 — 동일한 설계로 더 가볍거나 더 강하게 제작 가능 |
| 일반적인 용도 | 대량 생산, 비용 중심의 제품 라인 | 고성능, 고급, 고하중 및 맞춤형 프로그램 |
입자 구조가 용융 금속이 냉각되면서 자유롭게 형성되는 대신 휠의 형상을 따르기 때문에, 단조 휠은 더 적은 재료로 동일한 하중을 견딜 수 있습니다. 이러한 이유로 동일한 설계의 단조 휠이 일반적으로 주조 휠보다 더 가볍고, 동일한 금속으로도 강도를 잃지 않으면서 더 공격적인 스포크 디자인과 더 큰 직경을 지원할 수 있습니다.
6061-T6: 단조 휠에 사용되는 알루미늄 합금
Wheelman이 생산하는 모든 모델을 포함한 대부분의 단조 휠은 T6 템퍼 상태의 6061 알루미늄을 사용합니다. 6061은 마그네슘과 실리콘을 포함하는 열처리 가능한 합금으로, 강도, 내식성 및 가공성이 우수하여 널리 사용됩니다. "T6" 표시는 재질이 용체화 열처리 및 인공 시효 처리되어 이 합금의 가장 실용적인 고강도 상태에 도달했음을 의미합니다.
구매자 입장에서는 실질적인 결론이 간단합니다: 공급업체가 "단조 6061-T6"이라고 말하면, 그 휠이 잘 알려져 널리 사용되는 구조용 합금의 빌렛에서 시작하여 압력 하에서 성형되고 정의된 기준에 따라 열처리되었음을 알 수 있습니다. 공급업체가 이를 문서로 입증할 수 있다면, 이는 의미 있는 품질 신호입니다.
모놀리식, 투피스, 쓰리피스 단조 구조
단조는 하나의 구조 유형이 아니라 제조 방법입니다. 단조 휠을 만드는 일반적인 세 가지 방법이 있습니다:
- 모놀리식(원피스). 휠 전체 — 센터와 배럴 — 이 하나의 빌렛에서 단조 및 가공됩니다. 이는 가장 가볍고 단단한 구조로, 고성능 및 주류 맞춤형 프로그램에 표준으로 선택됩니다. Wheelman의 모놀리식 단조 휠은 17~23인치까지 제공되며 옵셋을 맞춤 설정할 수 있습니다.
- 투피스. 단조 센터가 별도의 배럴과 결합되어, 더 넓은 장착 범위, 더 깊은 컨케이브 형상 및 더 유연한 너비/옵셋 조합이 가능합니다. 대표적인 예로 18~23인치 단조 투피스 구조가 있으며 ET를 맞춤 설정할 수 있습니다.
- 쓰리피스. 단조 센터가 내부 및 외부 배럴 섹션과 결합되어, 최대 크기 유연성과 개별 부품의 쉬운 수리가 가능합니다; 생산 및 조립에 가장 많은 공정이 필요한 구조입니다.
세 가지 구조 모두 Wheelman에서 단조 6061-T6 알루미늄으로 제공되므로, 제품 라인에서 구조를 혼합하여 사용할 수 있습니다 — 예를 들어 일반적인 장착에는 모놀리식 휠을, 딥 디쉬나 전시용 SKU에는 투피스 또는 쓰리피스 휠을 사용하면서 동일한 재질 기준을 유지할 수 있습니다.
주문 전 구매자가 확인해야 할 장착 기본 사항
단조 휠이 차량에 맞는지 여부는 몇 가지 매개변수로 결정되며, 생산 전에 모든 항목을 서면으로 확인해야 합니다:
- 직경 및 너비. Wheelman의 단조 프로그램은 17~23인치를 커버하며, 너비는 타이어 장착 및 자세를 결정합니다.
- 볼트 패턴(PCD). 5x100, 5x110, 5x114.3 또는 5x120과 같은 러그 홀의 개수와 간격이 허브와 정확히 일치해야 합니다.
- 센터 보어. 중앙 홀이 허브의 직경과 일치하거나 적절한 어댑터로 맞아야 합니다.
- 옵셋(ET). 옵셋은 휠이 펜더 안쪽 또는 바깥쪽으로 얼마나 위치하는지를 제어하며, Wheelman은 고객 사양에 맞춰 ET를 가공합니다.
- 하중 요구 사항. 차량의 중량 등급 — 승용차, SUV, 오프로드 또는 대형 EV — 이 휠이 충족해야 할 강도 목표를 정의합니다.
볼트 패턴, 너비, 센터 보어 및 옵셋을 정확히 맞추는 것이 사용 가능한 휠 프로그램인지, 그렇지 않은 재고 창고에 불과한지를 구분합니다. 이러한 점에서 공급업체의 장착 확인 절차는 단조 능력만큼이나 중요합니다.
단조 휠이 적절한 선택인 경우 — 그리고 그렇지 않은 경우
단조 휠은 중량, 강도 또는 디자인 깊이가 상업적 가치를 지니는 경우에 프리미엄 가치를 인정받습니다: 고성능 트림, 고급 장착, 전시 및 맞춤형 빌드, 오프로드 차량, 그리고 배터리 팩으로 인해 비스프링 질량과 하중 용량이 기존 자동차보다 더 중요해지는 전기 자동차와 같은 대형 응용 분야에 적합합니다. 비용이 우선인 진입급 교체 라인의 경우, 주조 휠이 합리적인 선택으로 남아 있습니다 — 균형 잡힌 카탈로그는 종종 두 가지를 모두 사용합니다.
주문 수량은 많은 구매자가 예상하는 것보다 더 접근하기 쉽습니다. Wheelman은 단일 세트(휠 4개)부터 소매 주문을 받으며, 도매는 사양 및 마감당 60개부터 시작하고 색상 혼합이 가능합니다. 브러시드, 폴리시드 또는 도장과 같은 모놀리식 마감의 경우 리드 타임은 일반적으로 15~25일이며, 크롬 도금의 경우 약 10~15일이 더 소요되고 투피스 및 쓰리피스 구조의 경우 25~35일이 소요됩니다.
공급업체의 단조 휠 주장을 확인하는 방법
"단조"는 웹사이트에서 말하기는 쉽지만, 배송 시 이를 증명하기는 더 어렵습니다. 프로그램을 확정하기 전에 공급업체에 중요한 주장을 문서로 제시하도록 요청하십시오:
- 재질 인증. 빌렛이 6061-T6임을 확인하고, 추적 가능한 재질 기록을 포함해야 합니다.
- 열처리 기록. T6 템퍼가 실제로 적용 및 모니터링되었음을 증명하는 근거.
- 안전 시험. 충격, 레이디얼 피로 및 코너링 피로와 같은 표준화된 휠 시험 결과.
- 품질 시스템 및 시장 적합성. 공인 자동차 품질 시스템에 대한 인증 — Wheelman은 ISO9001, QS9000 및 TS16949 인증을 받았습니다 — 그리고 미국 시장의 경우 교통부(DOT) 등록.
- OEM급 검증. OEM/OES 프로그램의 경우 PPAP 문서 및 FEA 기반 설계 검토.
요청 시 이러한 문서를 제시할 수 있고, 툴링 전 Wheelman이 제공하는 것처럼 사전 생산 3D 렌더링과 장착 확인을 제공하는 공급업체는 자체 고객이 왜 해당 휠의 가치가 있는지를 물었을 때, 유통업체나 딜러 브랜드가 방어 가능한 답변을 할 수 있도록 지원합니다.
핵심 요약
- 단조 휠은 고체 6061-T6 알루미늄 빌렛을 눌러 형태를 만드는 방식으로 제조되며, 주조 휠이 재현할 수 없는 연속적인 입자 구조를 생성합니다.
- 이 공정은 더 높은 강도 대비 중량비를 제공합니다: 동일한 합금 계열로 더 가벼운 휠, 더 깊은 디자인 및 더 나은 하중 용량을 실현합니다.
- 구조(모놀리식, 투피스, 쓰리피스) 및 장착 데이터(크기, PCD, ET, 센터 보어, 하중)는 각 프로그램별로 지정해야 하며, 임의로 가정해서는 안 됩니다.
- 공급업체의 주장은 주문 전 재질 인증서, 시험 보고서, 품질 인증 및 장착 확인을 통해 검증해야 합니다.
귀하의 시장에 맞는 단조 휠 라인을 계획 중이라면, Wheelman은 모놀리식, 투피스 및 쓰리피스 구조의 17~23인치 OEM 및 자체 브랜드 단조 휠을 공급하며, FEA 기반 설계, PPAP 검증 및 글로벌 배송을 제공합니다. 목표 장착 차량과 수량을 공유해주시면 프로그램 제안서와 견적을 받아보실 수 있습니다.
공유하기:


